La solfitazione in pratica
Ridurre la SO₂ partendo dall'uva
Nell’ottica di ridurre al minimo indispensabile la presenza di SO2 in vinificazione, l’odierna enologia suggerisce di utilizzare uve sane e integre, raccolte preferibilmente a mano per essere riposte in cassette, opportunamente refrigerate all’interno di efficienti celle adibite alla frigoconservazione del prodotto fresco.
L’utilizzo di celle di frigoconservazione in atmosfera controllata permetterebbe di evitare che si possano instaurare fermentazioni indesiderate senza dover ricorrere all’impiego della SO2, mentre nel contempo consentirebbe di ridurre le velocità con cui decorrono sia lo sviluppo delle popolazioni microbiche sia i processi degradativi responsabili della sovramaturazione e quindi della senescenza dell’uva utilizzata. È comunque consigliabile, prima di inviarle alla vinificazione, sottoporre le uve a un’accurata cernita per eliminare i grappoli ammuffiti o comunque lesionati.
Infatti l’utilizzo di una materia prima in uno stato sanitario ottimale consente di minimizzare i rischi connessi alla presenza di micotossine e richiede l’impiego di quantitativi di anidride solforosa nettamente inferiori per controllare lo sviluppo dei lieviti selvaggi che, eventualmente, si siano riprodotti durante le fasi di raccolta e di trasporto.
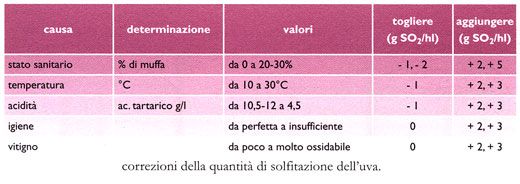
Nel caso si debbano lavorare uve danneggiate da agenti fisici o microbici, conviene procedere a una rapida diraspa/pigiatura, al fine di limitare la riproduzione dei lieviti selvaggi e, per limitare la quantità di anidride solforosa che comunque andrà addizionata (50 mg/L), e inoculare il mosto così ottenuto con almeno il 5% in volume di un altro mosto già in attiva fermentazione (Di Stefano, 2003). Le quantità di SO2 aggiunte si esprimono in SO2 totale. Sono espresse in grammi di SO2 per ettolitro di mosto o d’uva pigiata e/o diraspata. Nel caso di solfitazione d’uva intera (nel carro in assenza di pigiatura), la quantità è espressa per ettolitro di succo da raccogliere, difficilmente valutabile. La quantità di base è di 5 g/hl di SO2 (o 50 mg/l). Questa quantità di base è da modulare secondo la tabella seguente.
La solfitazione delle uve
1 / 3
Un’uva calda, poco acida può essere solfitata con 7-8 g/hl mentre un’uva fresca, molto sana può essere solfitata con appena 3-4 g/hl.
Le solfitazioni inferiori ai 3 g/hl sono quasi sempre insufficienti per inibire i lieviti indigeni e le ossidasi dell’uva, pertanto possono portare a formazioni importanti di SO2 endogena. Solo l’elaborazione dei vini da distillare può essere realizzata senza solfitazione.
Le solfitazioni superiori ad 8-10 g/hl corrisponderebbero ad un’uva alterata con scarsa igiene, incompatibile con i vini di qualità.
La solfitazione deve essere al contempo precoce, precisa, omogenea e con trascurabili effetti secondari: non ci sono soluzioni perfette, poiché qualsiasi momento si esegua la solfitazione ci saranno vantaggi e inconvenienti.
Per l’uva bianca raccolta manualmente, la solfitazione dell’uva all’immissione nella sgrondo-pressa o del mosto all’uscita della pressa dà buoni risultati. Nel caso di vendemmia meccanica, si consiglia di solfitare il mosto raccolto nei carri a doppio fondo e completare la solfitazione al ricevimento uva. La solfitazione dell’uva intera diminuisce le ossidazioni ma aumenta la macerazione e la dissoluzione dei composti fenolici.
Per l’uva rossa, si ottengono buoni risultati con una solfitazione all’uscita della pompa da uva con un dosatore.
La solfitazione nel carro è meno precisa ma più precoce. Si può apportare il 50% circa della quantità di SO2 prevista fin dalla vendemmia, in campo, quindi completare in cantina dopo una precisa determinazione dei volumi da trattare; in questo modo si otterranno i migliori risultati. Questa metodica articolata è consigliabile per i conferimenti quantitativamente importanti e quando sono lunghi gli intervalli tra raccolta dell’uva e l’immissione in serbatoio. Negli altri casi, non è così indispensabile.
La solfitazione dopo la fermentazione
Dopo la fermentazione alcolica (e normalmente la malolattica) non si ha più SO2 libera residua ma etanale libero. Dopo una solfitazione media dell’uva (5-10 g/hl) la SO2 residua a fine fermentazione è generalmente inferiore di 1/3 della quantità aggiunta al mosto. Il vino nuovo deve essere protetto con la solfitazione. Dopo la fermentazione alcolica (e malolattica), la solfitazione si prefigge lo scopo di distruggere i lieviti e batteri che hanno completato il loro lavoro. Protegge contro l’ossidazione e la distruzione della laccasi residua. Il valore della quantità di SO2 libera da ottenere deve tenere conto di tutte queste condizioni, molto diverse.
La concentrazione di base da ottenere è da 20-30 mg/L di SO2 libera. Tenori inferiori sono poco efficaci sui vini giovani e dovranno essere aumentati; tenori (molto) superiori rischiano di bloccare l’evoluzione degli aromi e dei tannini e di generare delle deviazioni aromatiche.
Per ottenere questa quantità sin dalla prima solfitazione del vino, occorre solfitare alla quantità media di 4 – 6 g di SO2 per ettolitro. Questa quantità è da, adattare, partita per partita, in funzione della concentrazione di SO2 libera.
La solfitazione da 4 a 6 g di SO2/hl è da modulare in funzione della tabella seguente.
Le modulazioni devono essere limitate: solfitazioni inferiori a 3 g di SO2/hl fanno correre seri rischi di deviazioni batteriche e/o da lieviti, solfitazioni superiori a 7 o 8 g di SO2/hl rischiano di alterare le qualità gustative. Inoltre, durante l’affinamento, condotto in barrique o all’interno di vasche di acciaio o di botti di grandi dimensioni, che preveda o meno periodiche microossigenazioni, l’anidride solforosa si rivela necessaria per il controllo dello sviluppo batterico.
Tuttavia il suo utilizzo andrà comunque controllato e limitato, allo scopo di non ostacolare il processo di polimerizzazione indiretta degli antociani mediato dall’acetaldeide (copigmentazione ossidativa). La solfitazione dovrebbe considerare oggi in modo migliore la concentrazione di SO2 molecolare calcolata a partire dalla SO2 libera e dal pH. Sottolineiamo che un aumento di pH di 0,1 corrisponde ad una perdita di attività della SO2 molto importante, del 25% circa.
I valori di SO2 molecolare da ottenere sono difficili da stabilire; ci si può riferire ai valori della tabella seguente. Questa considerazione sulla SO2 molecolare impone una riflessione utile prima della solfitazione.
Calcolare la SO₂ molecolare
1 / 7
La percentuale di SO2 libera presente in forma molecolare può essere facilmente calcolata applicando la formula messa a punto da Sudraud e Chauvet (1985).
La pK1 è la prima costante di dissociazione ionica dell’ acido solforoso pari a 1,78 a 20 °C. La pK1 aumenta all’aumentare del grado alcolico e della temperatura, quindi per un calcolo più preciso della SO2 molecolare si deve tenere conto anche del titolo alcolometrico e della temperatura del vino, i cui valori alti aumentano l’attività della SO2.
I momenti della solfitazione
1 / 3
Le operazioni di solfitazione dei vini potrebbero essere raggruppate schematicamente in due scuole di pensiero: – solfitazioni con elevati dosaggi e poco frequenti, – solfitazioni a bassi dosaggi e frequenti. I vantaggi e gli inconvenienti dei due metodi permettono di individuare le situazioni in cui preferire l’una o l’altra.
Riducendo le combinazioni successive della SO2, una forte solfitazione iniziale richiede in seguito soltanto minori aggiunte: la SO2 totale finale è spesso più bassa rispetto ad una successione di ridotte solfitazioni per lunghi periodi.
I vini rossi leggeri, poco tannici, rapidamente chiarificati e stabilizzati, di pronta beva possono essere leggermente solfitati con eventuali frequenti aggiunte. I vini rossi strutturati, tannici, affinati e consumati al termine di più mesi o di anni meritano una notevole solfitazione iniziale (SO2 libera = da 30 a 35 mg/l) che garantisca un’eccellente distruzione dei microrganismi e una stabilizzazione dei composti fenolici. Le iniziali perdite di colore e di aroma sono perfettamente recuperate con l’affinamento e il tempo.
I vini bianchi secchi, con aromi delicati e fragili, che si deteriorano rapidamente in caso di sotto-solfitazione anche di breve durata, meritano anche loro una giusta solfitazione iniziale. La mutizzazione dei vini bianchi dolci deve sempre essere praticata con una giusta quantità di SO2, ridotta se si ha eliminazione o distruzione dei lieviti (filtrazione, calore).
La solfitazione iniziale a fine fermentazione deve intervenire rapidamente:
– nel caso dei vini rossi, dalla fine della fermentazione malolattica (acido malico inferiore a 0,1-0,2 g/L) per evitare gli aumenti di acidità volatile spesso osservati;
– nel caso dei vini bianchi secchi, è consigliato attendere alcuni giorni, possibilmente a temperatura bassa, dopo la fine della fermentazione alcolica per ridurre la quantità di lieviti vivi residui.
In ogni caso, è preferibile solfitare nel corso di un travaso, al riparo dall’aria, per eliminare le fecce e garantire un’incorporazione molto omogenea della SO2, senza riattivare lieviti e batteri con un arieggiamento. La solfitazione in serbatoio è più semplice ma dà risultati meno validi. Dopo controllo della SO2 contenuta, è bene travasare rapidamente per omogeneizzare e aggiustare – se necessario – la SO2 libera, per eliminare una parte dell’anidride carbonica e, in funzione dei tipi di vino e dell’affinamento previsto, aerare il vino nuovo.
Affinamento e imbottigliamento
1 / 3
Salvo eccezioni (vino da distillazione, Rancio), tutti i vini sono affinati in presenza di SO2 libera, per contrastare i microrganismi e le ossidazioni. I tenori ottimali in SO2 libera variano con i tipi di vino, la loro età, la loro destinazione ma l’obiettivo di 20 a 30 mg/L di SO2 libera è adatto a un gran numero di situazioni. Questi valori medi possono essere ridotti nel caso di vini a pH basso, molto ricchi in tannini, molto ben chiarificati e eliminati i lieviti e batteri, destinati ad una prossima degustazione (commissioni… ).
In caso contrario devono essere aumentate. Tenori inferiori a 10-15 mg/l portano molto rapidamente a ossidazioni a volte irreversibili. Tenori superiori a 30-35 mg/l impediscono la degustazione con o senza le evidenti note di SO2 . Per determinare la quantità di SO2 da aggiungere per ottenere l’aumento ricercato di SO2 libera, occorre conoscere il tenore di combinazione di questo vino.
Questa determinazione precisa, complessa, è sostituita da una norma empirica, modulata dall’esperienza personale. Per aumentare la concentrazione di SO2 libera di 10 mg/l, occorre aggiungere 15 mg/l (cioè 1,5 g/hl) di SO2 totale. Questa norma, detta dei 2/3, proposta da J. RIBÉREAU-GAYON, è sufficiente per le aggiunte di minor entità. Questo coefficiente di solfitazione di 1,5 è migliorato dalle correzioni proposte nella tabella seguente.
D’altra parte, la solfitazione deve essere aumentata di 5 – 10 mg/l quando è accompagnata da un travaso all’aria, da una filtrazione e da un lavaggio con azoto.
La quantità di SO2 libera all’imbottigliamento dovrà essere determinata in modo corretto.
Le tecniche di solfitazione
1 / 5
Dalla combustione diretta dello zolfo utilizzata già dagli Egizi alle recenti compresse effervescenti, la solfitazione può avvenire con i diversi prodotti descritti nella tabella seguente.
A quantità uguale e a qualità d’incorporazione uguale, tutti i prodotti danno risultati equivalenti.
L’efficacia della solfitazione dipende dalla buona scelta della quantità da utilizzare e dalla qualità della sua omogeneizzazione: ogni “goccia di vino” deve ricevere la sua micro quantità di SO2.
Qualsiasi solfitazione deve essere preceduta e seguita da dosaggi per verificare il livello di SO2 libera raggiunto, la SO2 totale e l’omogeneità della miscela.
La verifica della qualità di solfitazione (quantità ed omogeneità) si impone ad ogni nuova campagna vinicola, ad ogni cambiamento di sistema di solfitazione. Indipendentemente dal prodotto (gassoso o liquido) utilizzato, la SO2 deve essere incorporata in modo molto omogeneo, sin dall’inizio.
Un’ulteriore omogeneizzazione può soltanto affinare la qualità della prima miscelazione. La solfitazione con l’immissione del vino in una botte solfitata con le pastiglie risulta omogenea. Questa tecnica è limitata ai fusti, alle piccole aggiunte di SO2 (da 2 a 5 g/hl) e comporta un forte inquinamento di SO2 nell’ambiente della cantina. Resta insostituibile nel caso dell’affinamento in fusti.
La SO2 liquida forma un gas per evaporazione. La solfitazione lenta con agitazione del diffusore dà buoni risultati. Il risultato è migliore se si inietta la SO2 gassosa da un tubo di rimontaggio con una forte corrente d’azoto (o di CO2) per migliorare la dispersione e la miscela di SO2, anche nei grandi serbatoi. L’iniezione diretta con una pompa dosatrice deve essere controllata per verificare gli eventuali effetti della corrosione sul materiale.
La SO2 in soluzione può essere aggiunta con diverse tecniche:
• per sgocciolamento nel mosto o nell’uva all’immissione in serbatoio o nel serbatoio vinificatore: sistema semplice, economico, poco preciso;
• con miscelatori automatici proporzionali al volume di mosto, con sistema idraulico senza motori: sistemi molto semplici, appropriati alla solfitazione dei mosti;
• con pompe dosatrici, soluzione più generale, troppo poco utilizzata;
• con compresse effervescenti, per i piccoli volumi.
L’elevata densità delle soluzioni di SO2 favorisce il loro accumulo nella parte inferiore dei recipienti: la miscela progressiva deve essere molto accurata e monitorata.
Il méchage dei fusti
Il méchage dei fusti, delle vasche o dei barili in legno di piccola capacità consiste nel bruciare in questi recipienti una certa quantità di zolfo. Si tratta probabilmente della forma più antica di impiego del diossido di zolfo in enologia. Viene utilizzata per correggere il contenuto in SO2 libera del vino in occasione dei travasi ed, anche, per la conservazione dei recipienti vuoti.
L’effetto sterilizzante è doppio; esso si esercita contemporaneamente sul vino e sulle pareti interne del recipiente. Questa pratica fa parte delle normali operazioni di cantina e non potrebbe essere sostituita dalla semplice solfitazione del vino. A causa del cattivo odore trasmesso alla cantina dalla combustione dello zolfo, l’effettuazione di questa pratica può essere contestata dalla legislazione sociale di alcuni paesi; invece di provenire dalla combustione dello zolfo, la SO2 gassosa deve potere essere liberata da una bombola di gas compresso.
In ogni caso, il méchage si applica esclusivamente ai recipienti di legno. Infatti il gas che origina dalla combustione dello zolfo, intacca le pareti delle vasche in cemento ed i rivestimenti delle vasche in metallo, inoltre, favorisce l’alterazione dell’acciaio inossidabile.
Lo zolfo viene generalmente fornito sotto forma di micce o di dischi, nei quali esso può essere avvolto intorno ad una trama cellulosica o miscelato ad un legante minerale (silicato di alluminio o di calcio). Le quantità più frequentemente impiegate corrispondono a pezzature da 2,5 , 5 e 10 g di zolfo.
Chatonnet et al. (1993) hanno evidenziato una certa eterogeneità nella quantità di SO2 prodotta dalla combustione di uno stesso peso di miccia o disco, in funzione delle condizioni di preparazione o di conservazione (assorbimento di umidità). Secondo l’equazione:
S + O2 ——> SO2
32 + 32 = 64
Lo zolfo, bruciando, combina una quantità di ossigeno pari al suo peso per dare una quantità di SO2 doppia in peso. In realtà, si constata che 10 g di zolfo, bruciando in un fusto di 225 litri producono soltanto circa 13-14 g di SO2, con una perdita del 30%. La differenza è dovuta, da una parte, alle perdite in zolfo, che cola sul fondo della barrique senza bruciare, dall’altra alla produzione di acido solforico, acido forte privo di azione antisettica: ciò spiega le minori rese di solfitazione e l’acidificazione del vino dovuta ai ripetuti méchage.
D’altronde, la combustione dello zolfo non provoca l’eliminazione totale dell’ossigeno dal fusto: la quantità massima di zolfo che può bruciare in un fusto di 225 L è pari a 20 g, per una produzione massima di gas pari a 30 g; a questo stadio la combustione si arresta poiché la SO2 gassosa possiede la proprietà di ostacolare la sua stessa combustione.
Un controllo ha mostrato la presenza, nel fusto di 32,5 L di ossigeno nel momento in cui avviene l’arresto della combustione, contro i 45 L all’origine. Risulta da queste osservazioni che la combustione dello zolfo è limitata. Quando si brucia una miccia di zolfo di 40 g, non è pensabile che tutto lo zolfo sia stato consumato, anche quando si estrae la sua tela bruciata: la metà circa è colata sul fondo della barrique senza bruciare.
Inoltre, a parità di condizioni, la produzione di SO2 per combustione dello zolfo è maggiore in un fusto asciutto che in uno umido; in un’esperienza (Ribéreau-Gayon et al., 1977), si è osservato che dalla combustione di 10 g di zolfo si arrivava alla produzione di 12 g di SO2 in un fusto asciutto e, soltanto, di 5 g in un fusto umido. La produzione di SO2 per combustione dello zolfo in un fusto è dunque irregolare, come lo è la sua dissoluzione durante il riempimento del fusto. A seconda della velocità e delle condizioni del riempimento (dalla parte superiore o dal basso), una parte più o meno abbondante di SO2 gassosa fuoriesce all’esterno. Infine, la distribuzione del diossido di zolfo nella massa del vino non è omogenea: il primo vino che viene versato nel fusto riceve più SO2 dell’ultimo.
Nel corso di un’esperienza si è rilevato un aumento di SO2 libera di 45 mg/L al fondo del fusto, di 16 mg/L al centro e nessun incremento nella parte superiore. È per questo importante effettuare un’omogeneizzazione dopo il travaso, ad esempio facendo rotolare il fusto. Ne consegue che questa modalità di solfitazione va riservata a vini conservati in recipienti di piccola capacità, ad esempio fino a 6 hL. Infine, secondo Chatonnet et al. (1993), la combustione di 5 g di zolfo, in un fusto di 225 L aumenta il tenore in SO2 del vino da 10 a 20 mg/L; la miccia di zolfo dà un rendimento in SO2 inferiore (10 mg/L), ma più regolare rispetto al disco (da 10 a 20 mg/L) che è più sensibile alle condizioni esterne (umidità).
Come ridurre la solfitazione
Gli obblighi normativi e la loro evoluzione da un lato, la preoccupazione generale di ridurre gli additivi dall’altro, portano a ridurre le solfitazioni. Questa riduzione necessita una riflessione su tre argomenti correlati: – riduzione dei fabbisogni di SO2 molecolare, – miglioramento dell’efficacia della SO2, – sostituzione degli effetti della SO2.
Ridurre il fabbisogno di SO2 molecolare
I principali effetti della SO2, su mosto o su vino, dipendono dalle sue attività antisettica, antiossidante ed antiossidasica. Si possono ridurre le quantità con:
– una rigorosa igiene dell’intero processo produttivo dalla vendemmia all’imbottigliamento;
– eliminazione dei lieviti e dei batteri inutili per decantazione (illimpidimento, travaso), per centrifugazione e/o filtrazione. La sterilità “enologica” (di solito a meno di dieci cellule vive per litro) è difficile, ma le pratiche usuali raggiungono facilmente popolazioni microbiche molto basse, che richiedono soltanto ridotte concentrazioni in SO2 molecolare;
– la distruzione delle ossidasi alla vinificazione: selezione, giusta solfitazione precoce e distruzione termica se necessaria;
– l’eliminazione delle ossidazioni non controllate dalla deossigenazione (lavaggio con azoto e/o CO2) e/o conservazione sotto gas inerti (azoto, CO2, argon e loro miscele).
Tutte queste pratiche permettono di ridurre la concentrazione di SO2 libera ed molecolare necessaria, e dunque di controllare gli aumenti di SO2 totale. Paradossalmente, la solfitazione stessa, ben gestita, riduce i fabbisogni totali di SO2 grazie alla precoce distruzione dei lieviti, batteri inutili e delle ossidasi. Come già menzionato, un’energica solfitazione iniziale distrugge rapidamente tutti i lieviti e batteri inutili impedendo ogni ulteriore proliferazione osservata in caso di insufficiente solfitazione. I rischi sono particolarmente gravi in caso di cattivi assemblaggi, in fusti mal gestiti.
Rendere la SO2 più efficace
Occorrono alcune centinaia di milligrammi di SO2 totale per ottenere alcune decine di milligrammi di SO2 libera e alcune frazioni di milligrammi di SO2 molecolare. Il rapporto SO2 molecolare/SO2 libera, modificato soltanto dal pH, è praticamente fisso per un dato vino. La ricerca del pH basso presenta numerosi inconvenienti: può essere soltanto un palliativo a una igiene difettosa. Il rapporto SO2 libera/SO2 totale è il risultato dell’inattivazione della SO2 per combinazione chimica con sostanze derivate dall’uva, dalla muffa, dalle fermentazioni e dall’affinamento dei vini.
Gli importanti progressi osservati in questo settore derivano da un approfondimento delle conoscenze e dalle loro applicazioni pratiche:
– igiene complessiva;
– protezione contro la muffa grigia e acida: prodotti, strategie di trattamento, defogliatura…;
– selezione in vendemmia; – monitoraggio delle fermentazioni: temperature controllate, lieviti secchi attivi…;
– rapida eliminazione dei lieviti e batteri diventati inutili dopo le fermentazioni;
– affinamento con arieggiamento controllato (es: gas inerti);
– illimpidimenti a seguito di chiarifiche, filtrazioni…
Sostituire la SO2
L’uso di altri additivi (acido ascorbico, lisozima) ad azione sinergica e/o di pratiche enologiche adeguate (uso del freddo, dei gas inerti) permettono oggi di ridurne significativamente le concentrazioni di utilizzo.
L’impiego del lisozima sia in fase di vinificazione sia di conservazione di un vino bianco potrebbe consentire, infatti, di ridurre le dosi di anidride solforosa necessarie per limitare l’attività microbica e, particolarmente, quella dei batteri lattici (Gram +), mentre si rivela inefficace qualora venga impiegato per limitare la proliferazione dei batteri acetici (Gram -), che sono dotati di una parete cellulare di composizione diversa (strato esterno ricco in lipidi) in grado di ostacolarne l’azione (Polsinelli etal., 1983).
Adottando questi accorgimenti, un tenore di anidride solforosa non superiore a 100 mg/L dovrebbe essere più che sufficiente a garantire, unitamente all’utilizzo della filtrazione sterilizzante, una sufficiente stabilità al vino prodotto. Comunque non è ancora stato possibile individuare una valida tecnologia enologica che consenta di ridurre significativamente la quantità di anidride solforosa necessaria alla lavorazione, in particolare quando la vinificazione deve essere condotta in condizioni strettamente riduttive, al fine di conservare aromi particolari legati alla presenza di funzioni tioliche.
Per quanto riguarda, infine, i vini base per la preparazione di spumanti, sono state in passato impiegate dosi eccessive di SO2 che non sempre appaiono giustificate. Il rapporto esistente in un vino finito tra anidride solforosa libera e combinata permette di formulare alcune ipotesi inerenti lo stadio della lavorazione in cui questo additivo è stato impiegato. Infatti, un vino dotato di un elevato tenore di anidride solforosa combinata probabilmente deriva da un mosto trattato con dosi elevate di anidride solforosa mentre, al contrario, una sua ridotta presenza potrebbe indicare come questo additivo sia stato aggiunto preminentemente al vino finito. La dose di anidride solforosa libera richiesta nella stabilizzazione del prodotto finito corrisponderebbe, in questo caso, a un basso livello di anidride solforosa totale.
Nei vini spumanti, e in particolare nei prodotti contraddistinti da un elevato residuo in zuccheri (spumanti dolci e semidolci), la maggior parte dell’anidride solforosa viene ritrovata nella forma combinata a causa della sua significativa interazione con gli elevati quantitativi di acetaldeide che deve essere completamente convertita per assicurare la presenza di una concentrazione della forma libera di SO2 sufficiente a esercitare il desiderato effetto stabilizzante. Nel caso dei vini rossi, i tenori di anidride solforosa possono essere notevolmente più ridotti rispetto a quelli necessari a stabilizzare i bianchi. La maggior parte di questi prodotti subisce, infatti, la fermentazione malolattica e, pertanto, questi vini risultano sufficientemente stabili, specie se conservati in ambiente privo di ossigeno quale è quello assicurato dalla bottiglia commerciale. Soprattutto per i prodotti più prestigiosi (vini dolci liquorosi) della Francia, della Germania e di altri Paesi, vengono ammessi tenori di anidride solforosa veramente significativi (fino a 400 mg/L). I vini italiani vengono esclusi da queste deroghe (salvo alcuni passiti, per i quali è ammesso un tenore massimo di SO2 pari a 300 mg/L), ma non appare opportuno ridurre i quantitativi previsti dalla normativa attuale, in quanto gli studi sulla stabilizzazione biologica e chimica di questi prodotti è ancora in una fase iniziale di avvio. Non sono ancora, quindi, disponibili dati sufficienti a proporre un più contenuto utilizzo di SO2 in queste lavorazioni particolari. Un significativo passo in avanti in questa direzione è stato compiuto ammettendo l’impiego dei lisozima.
Voci del glossario
Bibliografia
AA. VV. (2002). Nuova enciclopedia della salute vol. 1. Gruppo editoriale L’Espresso.
BAKKER J., TIMBERLAKE C. F(1997). Isolation, identification, and characterization of new color-stable anthocyanins occurring in some red wines. Journal of Agricultural and Food Chemistry, 45(1):35-43.
BLOUIN J. (2017). La SO2 in enologia. Proprietà e limiti. Effetti tecnologici. Utilizzo pratico. Soluzioni alternative. Ed. Eno-One
BUSH R.K., TAYLOR S.L., HOLDEN K., NORDLEE J.A., BUSSE W.W. (1986). Prevalence of sensitivity to sulfiting agents in asthmatic patients. Am. J. Med., 81: 816-822.
COMUZZO P., TAT L., (2003a). Alternative all’anidride solforosa in enologia. Parte I- Tecnologia dei vini bianchi. Industrie delle bevande, XXXII, ottobre: 450-456.
COMUZZO P., TAT L. (2003b). Alternative all’anidride solforosa in enologia. Parte II – Tecnologia dei vini rossi. Industrie delle bevande, XXXII, ottobre: 457-463.
DAL CIN G. (1991). Elaborazione estabilizzazione dei vini. Ed. Dal Cin.
DANDOLO V(1812). Trattato di enologia, II° volume. Ed. P.G. Silvestri, Milano.
DI STEFANO R. (2003). Gestione dell’ossigeno durante la fermentazione, la macerazione e l’affinamento. Comunicazione personale Pisa.
FARO S. (1998). Scienza dell’alimentazione (Merceologia-Legislazione-Igiene Dietetica). Ed. San Marco.
FLEET G.H. (1992). Wine microbiology and biotechnology. Ed. Harwood Academic Publishers.
GAROGLIO P.G. (1976). Enciclopedia vitivinicola mondiale. Ed. Scient. Milano.
GAROGLIO P. G. (1980). Nuova Enologia – Enciclopedia vitivinicola mondiale. Ed. AEB.
GERBI VINCENZO (2011) Facile ridurla Difficile eliminarla. VQ N°4 luglio: 16-19;
HANDBOOK OF CHEMISTRY AND PHYSICS (1974). Ed. Robert C. Weast,
Ph. D. JACKSON R.S. (1993). Wine Science: principles and applications. Ed. Academic Press.
JAULMES P. (1974). Etudes sur I’action physiologique de SO,. Bull. Oiv: 134-148.
LECLERCQ C., MOLINARO M.G., PICCINELLI R., BALDINI M., ARCELLA D., STACCHINI P. (2000). Dietary intake exposure to sul¬phites in Italy-analytical determination of sulphite-containing foods and their combination into standard meals for adults and children. Food Addit Contam Dec, 17 (12): 979-989.
MADSEN C. (1997). Chemicals in food and allergy: fact and fiction. Environmental Toxicology and Pharmacology, 4(1-2): 115-120. MARGALIT Y. (2005). Elementi di chimica del vino. Ed. Eno-One
MAUJEAN A. (2000). La chimie du soufres dans les moûts et les vins. J. Int. Sci. Vigne Vin, 35(4):171-194.
METCALFE D.D., SAMPSON H.A., SIMON R.A. (1997). Food allergy: adverse reactions to food and food additives (2th Ed). Usa, Blackwell Science.
PEYNAUD E., BLOUIN J. (2002). Scienza e elaborazione del vino. Ed. Eno-One
POLSINELLI M., GALIZZI A., MAZZA G., SICCARDI A.G. (1980). Microbiologia. Ed. Boringhieri.
RIBEREAU-GAYON P, DUBOURDIEU D., DONÈCHE B., LONVAUD A. (1999). Handbook of Enology, voi. 1, Ed. John Wiley and sons, LTD.
RIBEREAU-GAYON P., DUBOURDIEU D., DONECHE B., LONVAUD A. (2000). Handbook of Enology, voi. I. Ed. John Wiley & Sons, LTD.
SALATI V. (1999). Atomi, molecole e vino. Ed. a cura della Gimar Tecno, Tipolitografia Della Rovere, Asti.
SUZZI G., ROMANO P. (1982). Vini d’Italia, 24:138-148.
VITAGLIANO M. (1976). Industrie Agrarie. Ed. Utet.